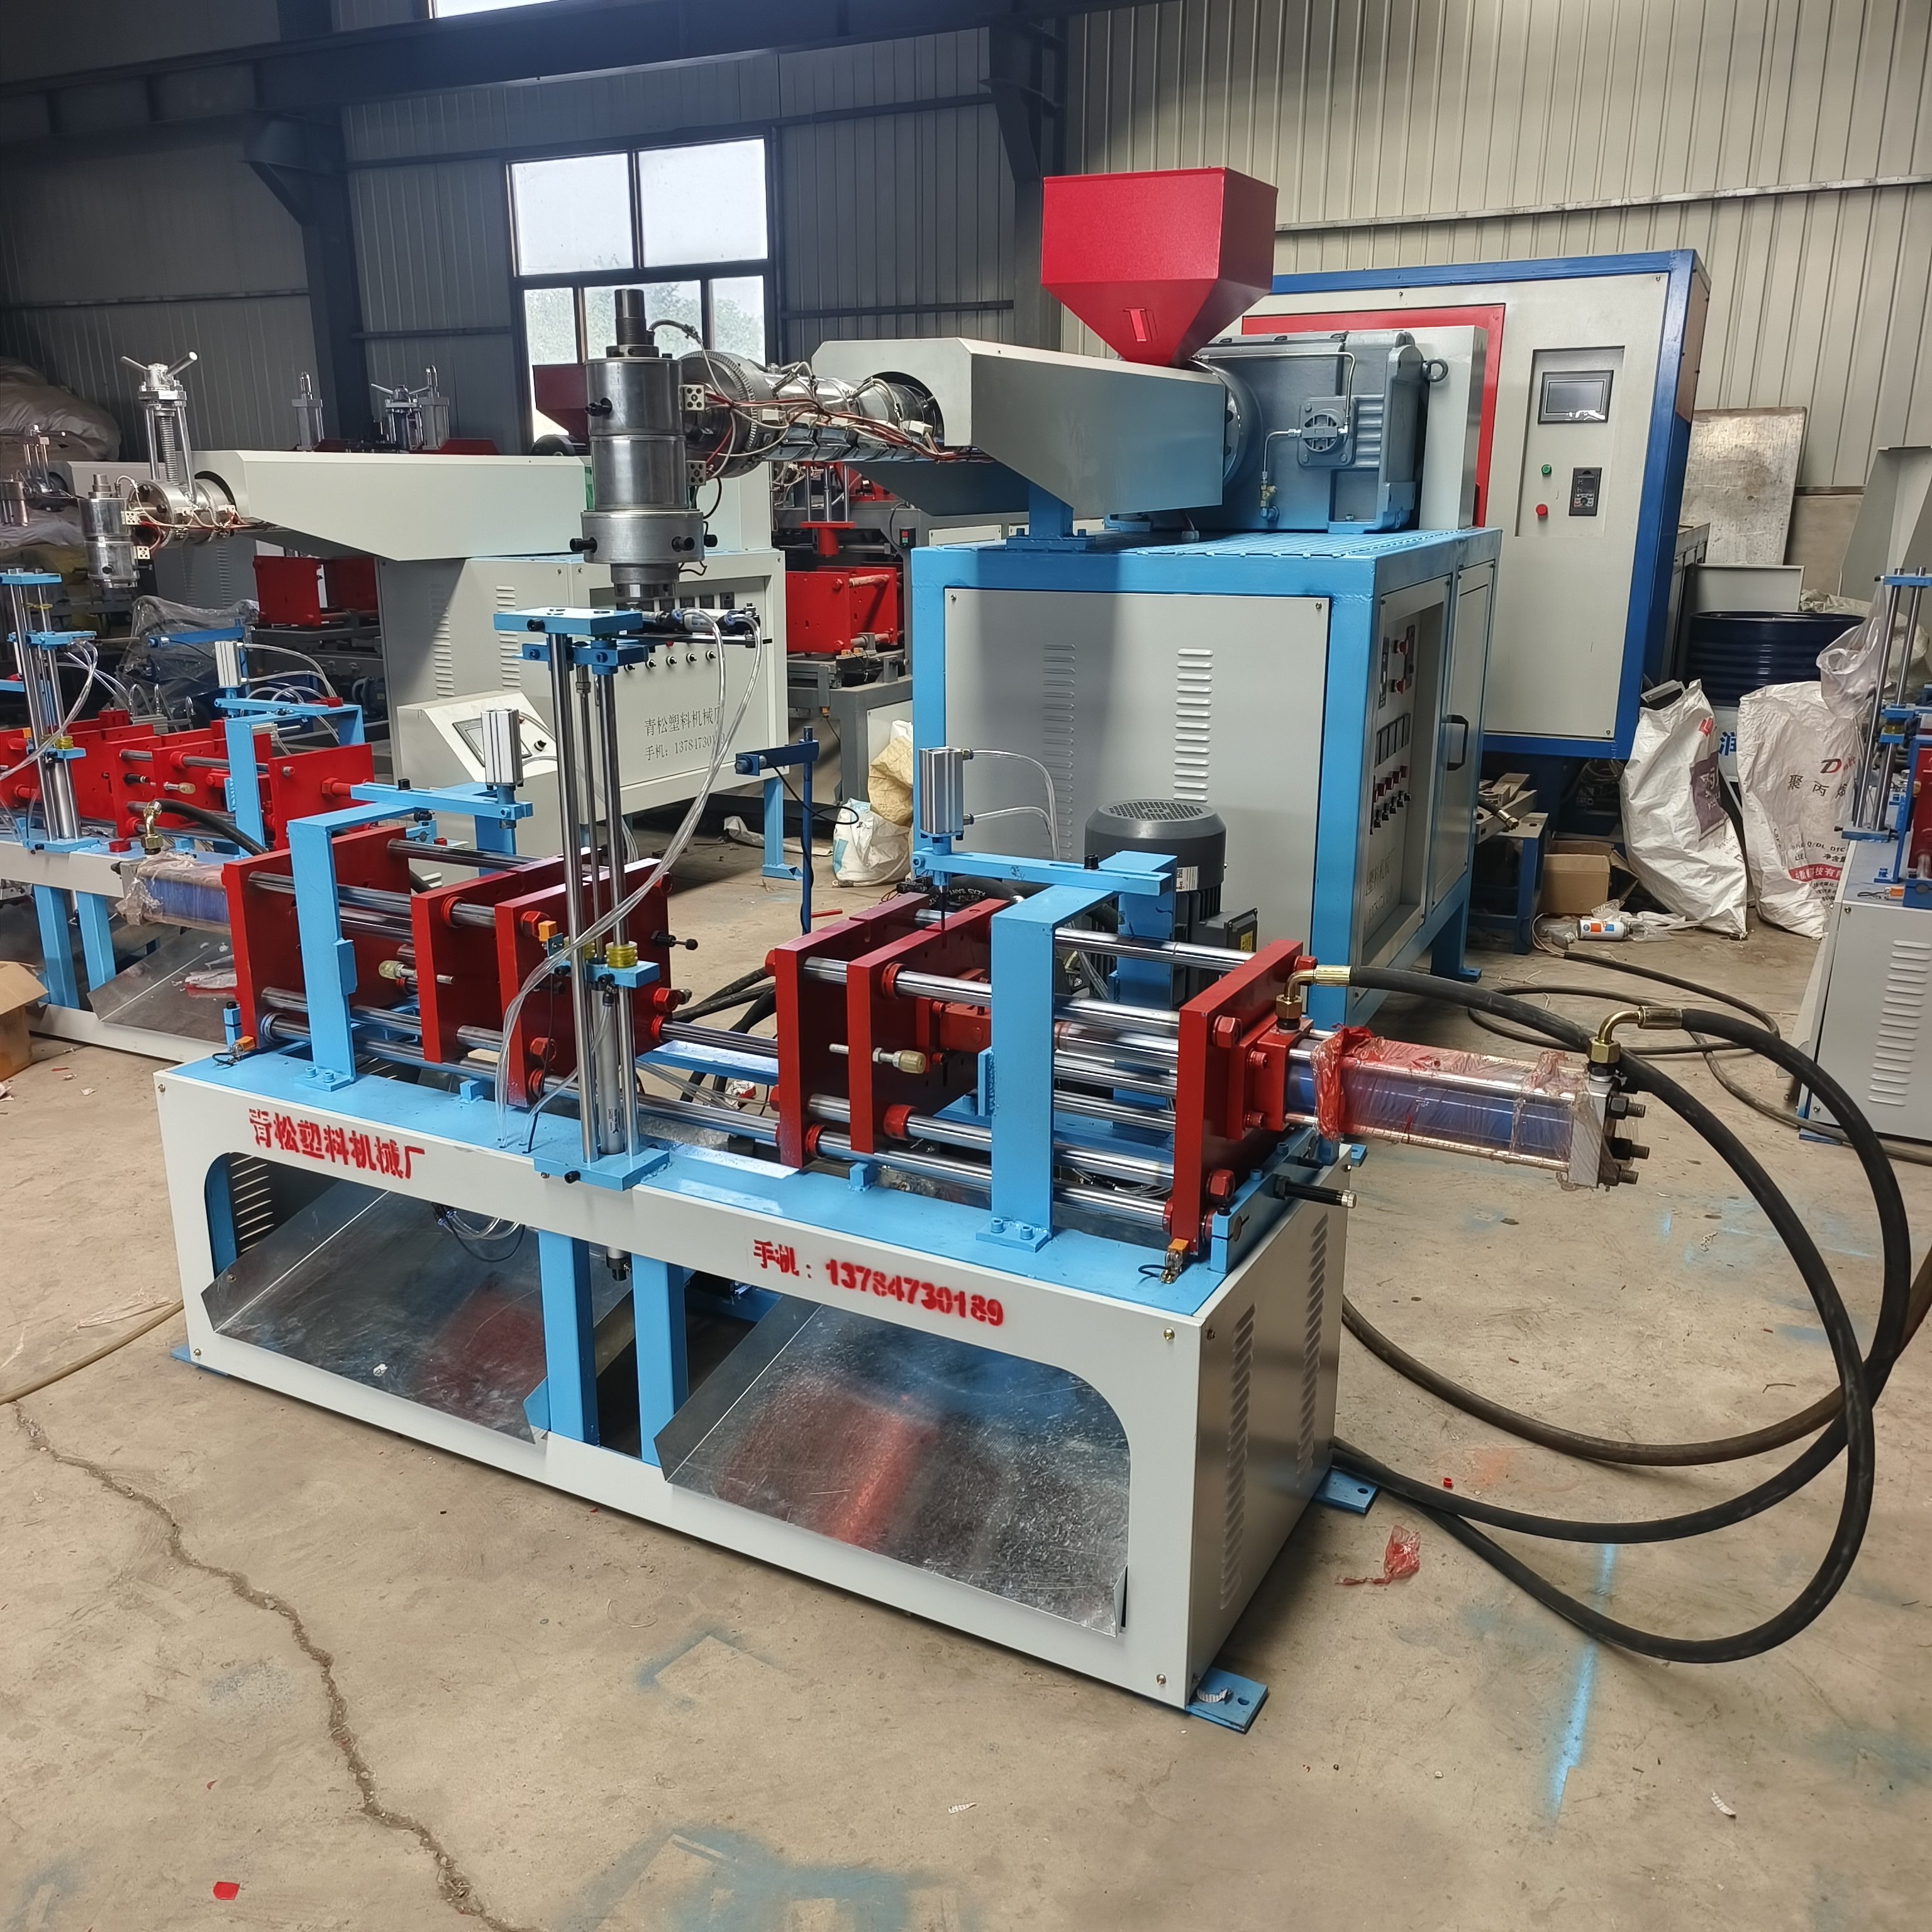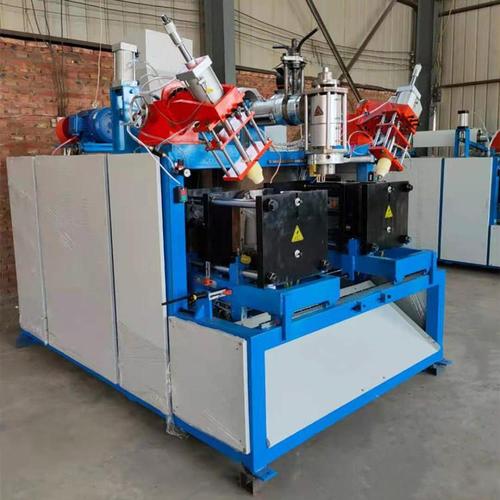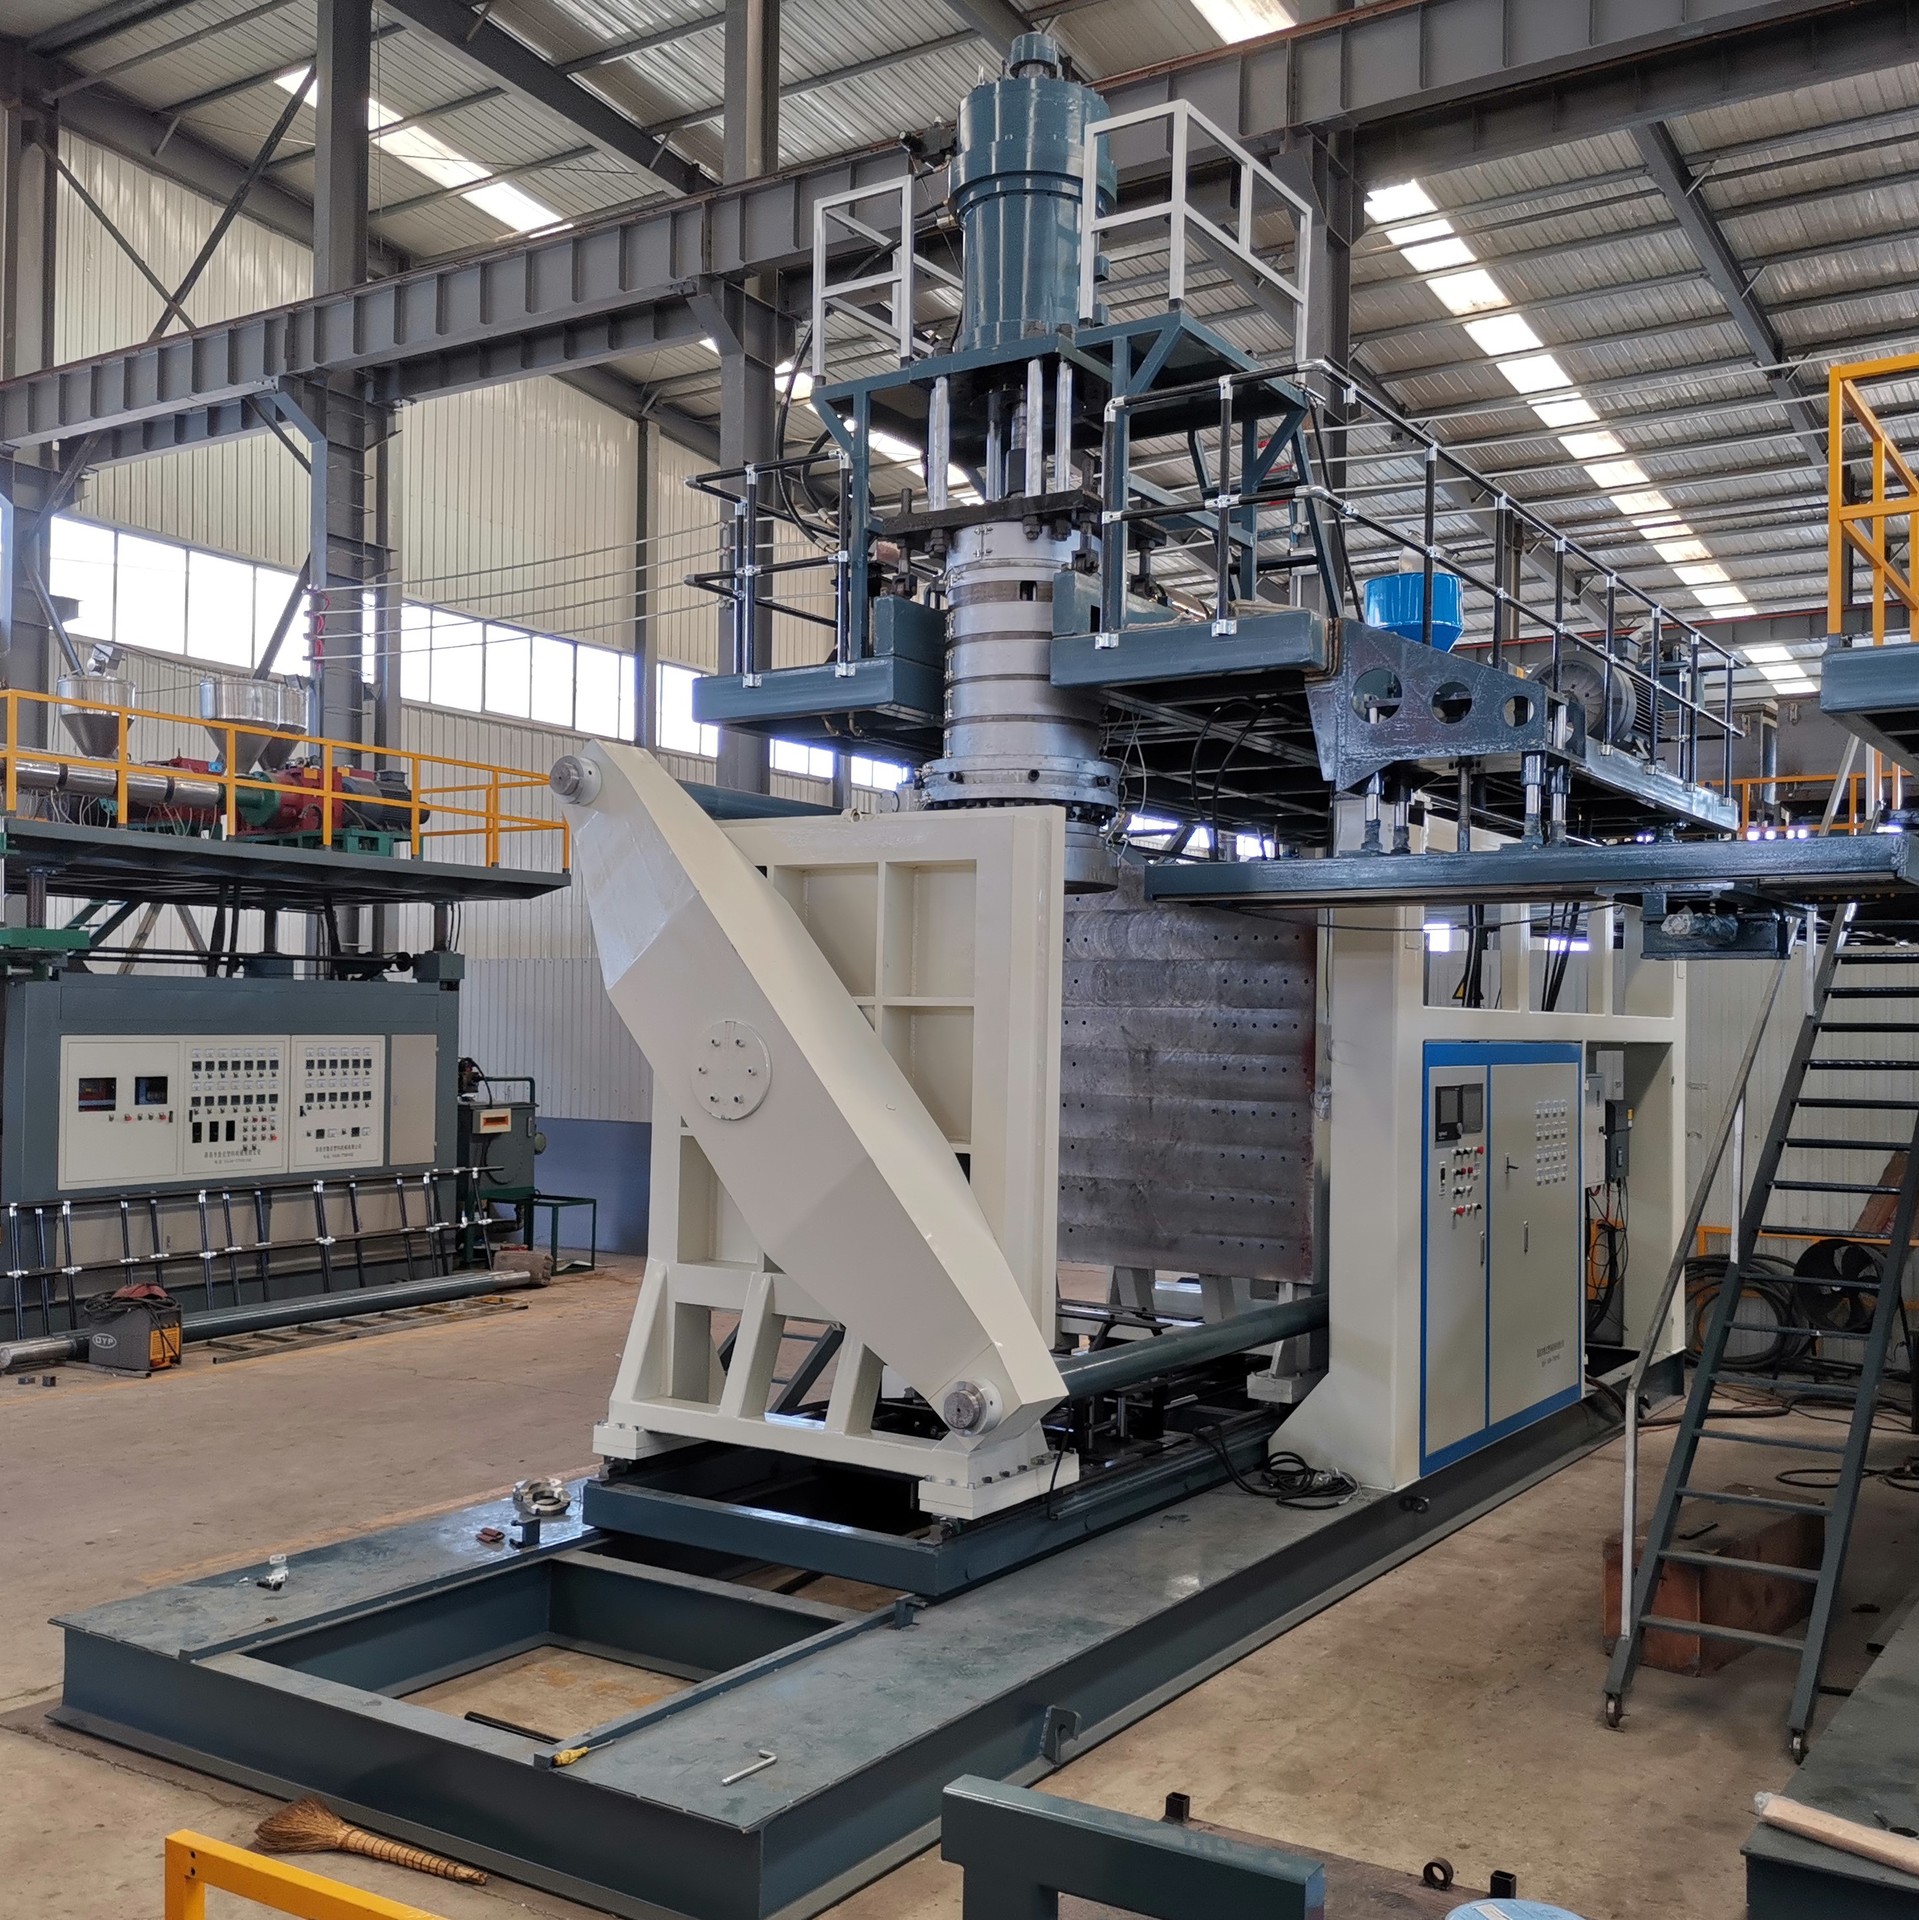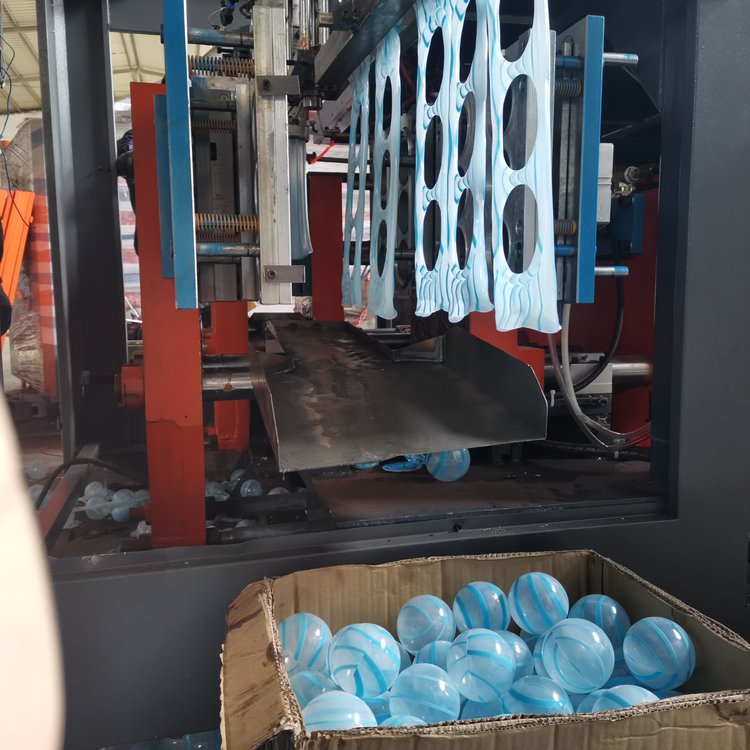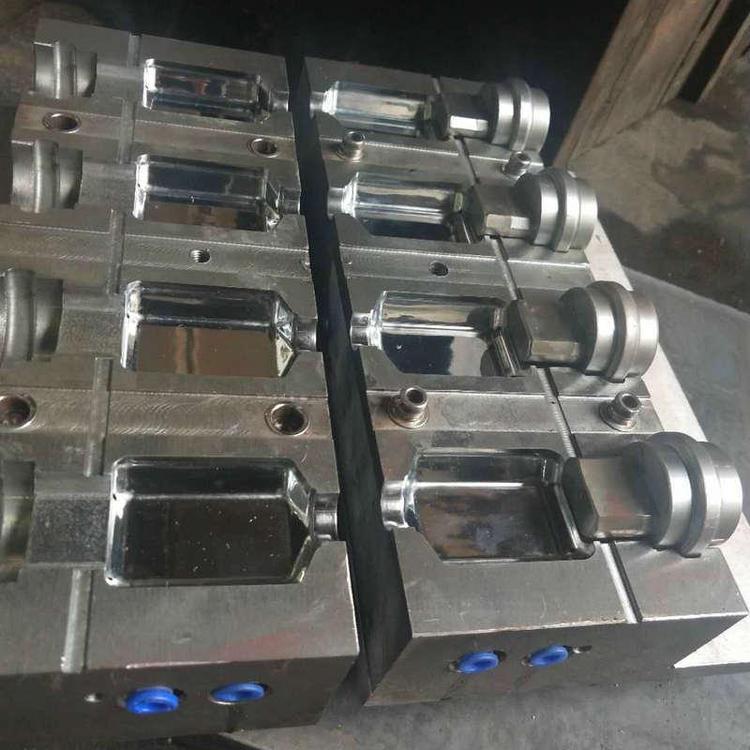
塑料瓶吹塑模具,是中空吹塑成型工艺配套的核心成型工装,安装在吹塑机锁模机构上,在吹塑生产过程中,熔融塑料型坯置于模具型腔内部,合模之后通入压缩空气,型坯被吹胀贴合模具型腔内壁,经过冷却定型,开模后得到对应外形的塑料瓶。模具型腔直接决定塑料瓶外形轮廓、尺寸精度、表面质量,广泛应用于日化包装瓶、消毒包装瓶、小型化工塑料瓶等中空容器成型,可适配 HDPE、LDPE、PP 等多种热塑性原料,支持来样、来图定制不同规格塑料瓶型腔,是塑料瓶生产的关键配套装备。
整套吹塑模具由模具型腔、模架、冷却水路系统、排气结构、分型导向结构、瓶口成型镶件等部分组成。模具型腔为制品成型核心区域,采用数控加工设备完成型腔轮廓加工,加工完成后进行打磨抛光处理,型腔表面光洁度高,成型后的塑料瓶瓶身光滑,减少表面划痕、麻点等外观缺陷。型腔加工严格按照图纸尺寸控制加工公差,确保成型塑料瓶外形、瓶口螺纹、瓶身尺寸稳定,确保大批量生产时,瓶体尺寸波动处于合理范围,适配后续灌装、旋盖自动化流水线。
模具内部设计集成冷却流道,冷却水路布局根据瓶体结构进行规划,水路贴近型腔表面,确保瓶身各个区域冷却速度均衡,缩短制品冷却定型时间,提升设备单位时间产能。均衡冷却还可以减少塑料瓶冷却收缩不均匀带来的瓶体变形、凹陷问题,稳定瓶体外形尺寸。冷却水路加工完成后会做压力测试,检查水路密封性,防止生产过程冷却水渗漏,污染制品或者影响模具运行。
排气结构是吹塑模具关键设计,吹塑过程中型坯吹胀,型腔内部空气需要快速排出,否则气体被困在型腔与塑料熔体之间,会造成瓶体表面缺料、气泡、凹陷。模具在瓶身轮廓转角、凹陷等容易积气位置开设排气槽,合理控制排气槽深度与宽度,既能顺利排出型腔内部空气,又不会在瓶体表面留下明显飞边痕迹,兼顾排气效果与成品外观质量。分型导向结构保证模具合模对位准确,合模时分型面贴合严密,减少吹塑溢料,降低瓶体分型线飞边,减少后续修边工序工作量;导向结构确保模具长期反复开合模,型腔对位稳定,不会出现错位,确保制品一致性。
瓶口成型区域配备可更换镶件结构,瓶口螺纹、瓶口端面由镶件成型,当需要微调瓶口规格,或者长期使用出现磨损之后,可以单独更换镶件,不需要整体更换整套模具,降低使用成本。模具钢材选用适合吹塑成型工况的模具材料,经过热处理提升材料硬度与耐磨性能,提升模具反复开合、吹塑成型循环使用周期,降低长期大批量生产条件下型腔磨损速度,维持长期生产制品尺寸稳定。
模具支持定制开发,客户可以提供塑料瓶样品或者二维三维图纸,完成型腔结构设计,优化瓶体结构,在设计阶段评估成型工艺,提前预判成型缺陷,优化型腔壁厚、排气、冷却布局,减少后续上机试模的调整工作量。模具加工完成之后,会配套上机试模,检验成型塑料瓶外观、尺寸、壁厚,根据试模成型状态微调型腔、排气结构,确认成型效果之后交付。模具交付时附带安装、调试、保养相关指引,指导客户安装到吹塑机,掌握试模参数调整思路。
模具使用过程中需要规范保养,每次生产结束,清理型腔残留塑料飞边,做好防锈防护;定期检查冷却水路,清理水垢,确保冷却通畅;定期检查分型面、导向结构磨损情况,及时维护。规范保养可以延长模具使用周期,稳定制品成型质量。模具适配主流挤出吹塑机型,设计标准化安装接口,方便安装在不同规格吹塑主机上,只需要确认设备锁模行程、模板安装尺寸,就可以完成模具适配。
在塑料瓶生产行业,模具质量直接决定成品外观、尺寸稳定性与生产效率。型腔抛光、冷却系统、排气设计、钢材选型,每一项都会影响生产效果。一套设计合理的吹塑模具,可以降低吹塑成型缺陷,缩短成型周期,减少原料损耗,提升成品合格率。模具可用于多款不同容积塑料瓶定制,包含消毒液瓶、日化洗护瓶等,适配包装行业多品类中空容器生产需求,为塑料瓶生产企业提供稳定的成型工装支持。